Углекислый газ в двух словах
- Вовлеченный газ – это распространенное явление в потоках жидкостей, которое может негативно влиять на точность кориолисовых измерений, если им не управлять должным образом.
- За это отвечают два различных механизма: эффект пузырьков и эффект резонатора, которые искажают показания расходомера в противоположных направлениях.
- Удаление вовлеченного газа до того, как он попадет в расходомер – это самый эффективный и важный шаг для обеспечения точности измерений.
- В тех случаях, когда связанные с газом возмущения влияют на точность измерений, функция Gas Fraction Handler (GFH) помогает стабилизировать измеряемые значения и обеспечивает диагностические показатели для оценки условий двухфазного потока.
- В тех случаях, когда газ невозможно удалить полностью, технология Multi-Frequency Technology (MFT) эффективно устраняет эффект резонатора.
- MFT также позволяет измерять объемное содержание газа (GVF) и обводненность, расширяя возможности кориолисовых расходомеров для применения в многофазных потоках.


Принцип измерения массового расхода кориолисовым расходомером
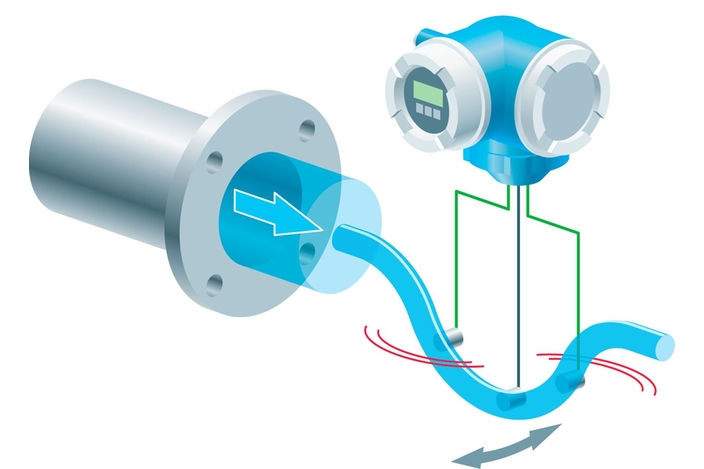
Принцип работы кориолисового расходомера основан на колебании одной или нескольких измерительных трубок и фиксации их отклонения, вызванного эффектом Кориолиса при движении среды через эти трубки.

Вид изнутри кориолисового массового расходомера: показаны катушка возбуждения, датчики и измерительная трубка.
Это отклонение прямо пропорционально массовому расходу, поэтому кориолисовые расходомеры способны измерять истинный массовый расход, в отличие от большинства других приборов, которые измеряют объемный расход. Эти колебания также позволяют прибору определять плотность среды путем отслеживания резонансной частоты трубки. Данный фундаментальный принцип прямого измерения является одной из причин, почему кориолисовые расходомеры широко применяются там, где требуется высокая точность измерения массового расхода и плотности, позволяя достигать погрешности ±0,1 % или ниже в стандартных условиях.

Влияние вовлеченного газа на показания расходомера
Под вовлеченным газом понимается присутствие небольших объемов газа, обычно в виде пузырьков, в потоке жидкости, который в противном случае должен был быть однофазным. Это хорошо изученное и понятное явление в области кориолисовых измерений: при попадании второй фазы (например, газа) в измеряемую жидкость могут изменяться отклонение и резонансная частота трубки. Без адаптации процесса измерений на базе кориолисового принципа точность показаний истинной массы жидкости может снизиться.
Понимание того, как вовлеченный газ влияет на точность измерений, и как управлять этими эффектами, начинается с осознания того, что вовлеченный газ не вызывает какую-то одну предсказуемую погрешность. Он может приводить к возникновению погрешностей двух типов: эффекту пузырьков и эффекту резонатора (сжимаемости).
Эффект пузырьков: свободные пузырьки приводят к занижению показаний
Эффект пузырьков возникает, когда пузырьки газа имеют достаточно большой размер или окружающая жидкость обладает недостаточно высокой вязкостью, из-за чего пузырьки движутся независимо от потока жидкости, а не вместе с ним. Такие пузырьки называют свободными.
Поскольку плотность газа существенно ниже плотности несущей его жидкости, эти свободные пузырьки при колебаниях измерительной трубки склонны к проскальзыванию относительно ее стенок, а не к точному повторению их движения. Это снижает эффективную инерцию, фиксируемую измерительной трубкой, что приводит к занижению прибором как массового расхода, так и плотности. Напротив, взвешенные пузырьки, которые имеют меньший размер или удерживаются внутри более вязких жидкостей, склонны гораздо точнее повторять движение жидкости и не вызывают существенного эффекта пузырьков.
Это различие имеет важное значение, поскольку именно взвешенные, а не свободные пузырьки вызывают вторую, более сложную проблему – эффект резонатора.
Эффект резонатора: взвешенные пузырьки приводят к завышению показаний
Эффект резонатора возникает, когда мелкие, хорошо взвешенные пузырьки существенно снижают скорость звука в многофазной среде. Для этого даже не требуется большого объема вовлеченного газа – достаточно лишь малой доли крошечных взвешенные пузырьков, чтобы вызвать резкое падение скорости звука в многофазной среде.
Это имеет важное значение, поскольку эффект резонатора вносит погрешности в измерения как массового расхода, так и плотности, а не какого-то одного из этих параметров. В отличие от свободных пузырьков, взвешенные пузырьки в значительной степени повторяют движение жидкости и, следовательно, не приводят к первоочередному снижению эффективной инерции, фиксируемой прибором. Вместо этого они снижают скорость звука в многофазной среде, смещая ее акустический резонанс ближе к частоте механических колебаний измерительной трубки. Это взаимодействие искажает вибрационный отклик трубки и может приводить к завышению прибором как массового расхода, так и плотности.

Зависимость скорости звука от объемного содержания газа и давления: скорость звука резко падает даже при минимальном количестве вовлеченного газа.
Поскольку взвешенные пузырьки гораздо труднее отделить от жидкости с помощью традиционного сепарационного оборудования, чем свободные пузырьки, эффект резонатора, как правило, является основной и наиболее стойкой проблемой, возникающей на месте эксплуатации. Он также более выражен в приборах с большими диаметрами трубок, поскольку больший диаметр снижает частоту акустического резонанса системы "трубка-среда". Это сокращает разрыв между резонансной частотой среды и частотой колебаний трубки, что усиливает помехи, если они не скомпенсированы.
В технологических процессах, где одновременно присутствуют как свободные, так и взвешенные пузырьки, эти два эффекта могут частично компенсировать друг друга в одни моменты и усиливаться в другие, в зависимости от фактического распределения пузырьков по размерам в каждый конкретный момент времени. Именно поэтому погрешности, вызванные вовлеченным газом, на месте эксплуатации часто кажутся нестабильными, что делает их исправление еще более сложной задачей.
Откуда берется вовлеченный газ
Вовлеченный газ может попадать в технологический процесс различными путями, и определение источника является первым шагом к решению данной проблемы.
Выделение газа (дегазация) – одна из распространенных причин, когда растворенный газ выходит из раствора при переходе среды из зоны высокого давления в зону низкого давления в технологическом процессе. Недостаточный уровень жидкости в резервуарах перед расходомером может привести к затягиванию газа во всасывающую линию. В сочетании друг с другом недостаточное противодавление и низкий уровень жидкости в резервуарах являются наиболее распространенными причинами вовлечения газа.
Некоторые среды просто более склонны к удержанию вовлеченного газа из-за своих физических свойств. Высоковязкие среды, такие как тяжелая нефть, склонны удерживать пузырьки газа, препятствуя их отделению и выходу на поверхность. Определенные продукты, такие как жидкие молочные продукты, естественным образом содержат микропузырьки, что обусловлено их составом или особенностями технологического процесса.
Практическое различие, которое имеет здесь важное значение, заключается в том, что свободные пузырьки, образующиеся, например, при турбулентном перемешивании или аэрации, имеют тенденцию сравнительно легко отделяться от жидкости при создании надлежащих условий. Взвешенные же пузырьки, образующиеся в результате выделения газа или удерживаемые за счет вязкости среды, к этому не склонны. Это различие определяет то, чего можно реально достичь только за счет правильного проектирования технологического процесса, а для чего требуется иной подход.
Удаление газа в месте его возникновения: наиболее эффективная мера
Удаление вовлеченного газа до того, как он попадет в расходомер, является наиболее эффективной мерой и должно рассматриваться в первую очередь при проектировании любого процесса, особенно если наличие вовлеченного газа является известной или предполагаемой проблемой, поскольку стандартная калибровка кориолисового расходомера не позволяет компенсировать эти погрешности. Эффект пузырьков и эффект резонатора вызывают нестабильные, противоположные по знаку смещения, а не постоянное отклонение, поэтому фиксированная погрешность, которую можно было бы устранить калибровкой, отсутствует.
Для снижения объема или полного устранения свободных пузырьков в месте их возникновения можно использовать несколько практических и хорошо зарекомендовавших себя мер:
- Поддержание достаточного противодавления и снижение потерь давления на участке между технологической линией и входом в расходомер для подавления процесса выделения газа и удержания растворенного газа в растворе.
- Установка отделителей газа или отстойников перед расходомером, что обеспечивает время и пространство, необходимые для отделения крупных пузырьков от жидкости до начала измерений.
- Обеспечение достаточного уровня жидкости в резервуарах перед расходомером для предотвращения подсоса воздуха или газа насосом.
- Отказ от верхнего налива резервуаров со свободным падением струи в пользу нижнего налива.
- Увеличение скорости потока или турбулентности там, где это целесообразно, для измельчения крупных свободных пузырьков до более мелких и контролируемых размеров.
- Монтаж расходомеров в вертикальном положении с направлением потока жидкости снизу вверх ("флажковый" монтаж) для обеспечения полного выхода кратковременных фракций свободного газа из прибора.
- Использование кориолисового расходомера с минимально возможным номинальным диаметром для увеличения скорости потока в измерительных трубках и обеспечения лучшего перемешивания.
Во многих областях применения оптимизация технологического процесса и конструкции трубопроводов является эффективной мерой, позволяющей предотвратить влияние вовлеченного газа на измерения. Однако в других случаях присутствие определенного количества газа остается неизбежным.
Что делать, если газ невозможно удалить?
В некоторых областях применения определенное количество вовлеченного газа фактически неизбежно. В таких случаях постоянный диагностический контроль наличия газа и характеристик двухфазного потока сам по себе представляет большую ценность, позволяя принимать обоснованные эксплуатационные решения и, в конечном итоге, обеспечивать качество продукции. Кориолисовые расходомеры Proline Promass от Endress+Hauser обеспечивают такой контроль с помощью функции Gas Fraction Handler (GFH).
Функция Gas Fraction Handler (GFH) адаптирует обработку сигналов к фактическим условиям технологического процесса для повышения стабильности измерений при наличии вовлеченного газа. В отличие от статических фильтров, функция GFH регулирует уровень демпфирования выходного сигнала в соответствии со степенью обнаруженных возмущений. При стабильной работе с однофазной средой она не вмешивается в процесс, сохраняя быстроту и динамичность сигнала. При обнаружении второй фазы, например вовлеченного газа, она применяет целенаправленное сглаживание для стабилизации измеряемых значений и повышения повторяемости результатов без необходимости вмешательства оператора.
Помимо стабильности измерений, функция GFH помогает понять, что именно происходит внутри технологического процесса. С помощью двух специализированных диагностических индексов оцениваются изменяющиеся условия процесса, что позволяет сделать выводы о том, связаны ли нестабильные измерения с пузырьками газа, неоднородностью среды или взвешенными микропузырьками:
- Индекс неоднородности среды (MI-MI) отслеживает общую степень неоднородности среды, связанную со свободными пузырьками газа. Значение 0 указывает на идеальный однофазный поток, тогда как значение 10 или выше свидетельствует о высоком содержании газа и условиях процесса, близких к 10-процентному объемному содержанию газа (GVF). Данный индекс обеспечивает относительную воспроизводимую величину возмущений, связанных с наличием газа, что помогает операторам понимать условия технологического процесса и отслеживать уровни вовлеченного газа во времени.
- Индекс взвешенных пузырьков (MI-SB) позволяет получить дополнительную диагностическую информацию об относительном количестве взвешенных микропузырьков в среде, которые по своей природе слишком хорошо распределены в жидкости. В вязкой среде их очень сложно отделить в отстойнике или отделителе газа, а их размер слишком мал, чтобы их можно было измельчить за счет повышения турбулентности, как это происходит со свободными пузырьками.
Хотя ни один из индексов не обеспечивает прямого измерения объемного содержания газа, оба они позволяют быстрее анализировать первопричины, более надежно отслеживать тенденции и принимать более обоснованные технологические решения благодаря качественной и относительной оценке эффектов, связанных с наличием газа.
Функция GFH помогает стабилизировать измеряемые значения и выявлять возмущения, связанные с наличием газа. Однако стабилизация сигналов и диагностика не устраняют саму погрешность измерения. Для этого расходомеру требуется дополнительная измерительная информация, предоставляемая многочастотной технологией Multi-Frequency Technology (MFT).
Компенсация эффекта резонатора с помощью многочастотной технологии Multi-Frequency Technology
В технологических процессах, связанных с выделением газа, высоковязкими средами или продуктами, естественным образом содержащими микропузырьки, взвешенные микропузырьки могут оставаться даже после применения сепарации газа. В таких случаях многочастотная технология Multi-Frequency Technology позволяет целенаправленно компенсировать эффект резонатора, который является наиболее стойким из двух описанных выше механизмов возникновения погрешностей.
Чтобы понять, почему для такой компенсации требуется иной подход к измерениям, полезно разобраться, почему традиционные кориолисовые расходомеры не справляются с этой задачей. Традиционный расходомер колеблется на одной частоте, соответствующей первой собственной форме колебаний измерительной трубки.
При наличии вовлеченного газа на показания кажущейся плотности, полученные на этой единственной форме колебаний, влияет эффект резонатора, однако прибор не способен определить, какая доля этого отклонения вызвана истинной плотностью среды, а какая – частотой акустического резонанса газожидкостной смеси. Имея всего одно измеренное значение и две неизвестные величины, рассчитать погрешность, вызванную эффектом резонатора, невозможно.
Технология MFT, реализованная в расходомерах Proline Promass Q, решает данную проблему путем одновременного возбуждения измерительной трубки на второй частоте, соответствующей третьей собственной форме ее колебаний, резонанс которой возникает на частоте, приблизительно в пять-шесть раз превышающей частоту первой формы колебаний.

Модальная форма первой (А) и третьей (В) собственной моды колебаний в численном моделировании.
Обе формы колебаний возбуждаются одной и той же катушкой и обрабатываются совместно электронной платой прибора. Поскольку эти две формы колебаний по-разному реагируют на одну и ту же смесь с вовлеченным газом, это позволяет одновременно получить два независимых значения кажущейся плотности для одной и той же среды. В результате получаются два уравнения с двумя неизвестными, и эта система становится полностью разрешимой. Как только частота акустического резонанса смеси становится известна, погрешность, вызванная эффектом резонатора как для плотности, так и для массового расхода, может быть рассчитана и скомпенсирована в режиме реального времени.
Помимо компенсации эффекта резонатора, дополнительная измерительная информация, генерируемая технологией MFT, также может использоваться для измерения объемного содержания газа и обводненности, как показано в приведенных ниже примерах валидации.
Технология MFT в действии: примеры из пищевой промышленности
Нежелательные газовые включения
В пищевой промышленности одна из проблем заключается в том, что в начале рейсов по сбору молока автоцистерны заполнены лишь частично, из-за чего в процессе транспортировки в продукт непрерывно подмешивается воздух. При поставке и даже после сепарации воздуха некоторое количество остаточного воздуха продолжает влиять на измерения. Незначительные процентные погрешности измерения массового расхода, вызванные данным вовлеченным воздухом, в течение года суммируются в существенные финансовые потери, особенно на крупных предприятиях, таких как немецкий молочный комбинат Meierei Barmstedt. Технология MFT снижает данную погрешность измерения практически до нуля в момент поставки, что позволяет более точно производить расчеты с молочными фермерами и обеспечивать более надежное ценообразование на основе полных затрат по всей линейке продукции.
Преднамеренные газовые включения
В некоторых процессах пищевой промышленности газ является преднамеренно добавляемым ингредиентом, критически важным для качества продукции. Задача в данном случае заключается не в том, чтобы удалить газ, а в том, чтобы обеспечить точное измерение при его наличии. Традиционные кориолисовые расходомеры не способны обеспечить необходимую точность в таких условиях, поскольку эффект резонатора искажает показания как плотности, так и массового расхода, особенно при значительных колебаниях содержания газа в зависимости от условий технологического процесса.
Производитель глазури напрямую столкнулся с данной проблемой: установленный для данного применения традиционный кориолисовый расходомер выдавал корректные показания плотности, но при этом полностью отсутствовала индикация расхода. Вовлеченный воздух в условиях технологического процесса сделал измерение массового расхода непригодным для использования. Испытания с использованием расходомера Promass Q в широком диапазоне значений давления и скоростей вращения миксера показали, что содержание воздуха в глазури варьировалось от менее 1 % при высоком давлении и высокой частоте вращения до почти 15 % при остановке процесса. При таком динамическом диапазоне использование фиксированного поправочного коэффициента становится невозможным, но именно для таких условий и разработана технология MFT. За счет непрерывного определения характеристик вовлеченного воздуха вместо использования фиксированной поправки расходомер Promass Q обеспечивал надежные показания массового расхода и плотности во всем диапазоне условий технологического процесса.
Производитель кофе и чая предоставил наиболее наглядное сравнение точности измерений, определяя параметры высоковязкого кофейного экстракта при температуре около −3 °C и вязкости в диапазоне от 839 до 2505 сП в зависимости от концентрации. Установленный параллельно традиционный расходомер фиксировал плотность на уровне 1170 кг/м³ при лабораторном эталонном значении 1100 кг/м³. Это соответствовало погрешности в 6 %, которую производитель компенсировал вручную с помощью поправочного коэффициента. В тех же условиях расходомер Promass Q показал значение 1104 кг/м³, что соответствует погрешности всего 0,4 %. Такое повышение точности было достигнуто не за счет изменения технологического процесса, а путем компенсации эффекта резонатора, который традиционный расходомер не мог устранить.
Подтверждение по результатам независимых испытаний: снижение погрешности с 2 % до 0,3 %
Технология MFT прошла валидацию в реальных полевых условиях в двух независимых лабораториях.
Расходомер Proline Promass Q с поддержкой технологии MFT прошел испытание на соленой воде, насыщенной азотом, в контролируемых условиях выделения газа на стенде компании Schlumberger в Порсгрунне (Норвегия) .
Эталонный кориолисовый расходомер выполнял измерения среды при высоком давлении, когда она оставалась однофазной, в то время как испытываемый прибор был установлен на участке низкого давления, где выделение газа формировало однородный режим потока с микропузырьками.

Испытательный стенд и соответствующая схема для изучения процессов выделения газа в компании Schlumberger для расходомера Promass Q с поддержкой технологии MFT, показанного как испытываемый прибор (DUT).
Условия испытаний охватывали диапазон расхода от 7000 до 18 000 кг/ч при температуре 50 °C, при этом объемное содержание газа (GVF) достигало приблизительно 3 %.
Без использования технологии MFT погрешность измерения расхода в этих условиях достигала 2 %. При использовании технологии MFT погрешность снизилась приблизительно до 0,3 % во всем диапазоне условий испытаний без каких-либо изменений в самом технологическом процессе.

Точность измерений в зависимости от объемного содержания газа (GVF) с использованием технологии MFT и без нее.
В другой независимой лаборатории – DNV GL – в ходе второго испытания оценивалась способность технологии MFT точно измерять обводненность (то есть долю воды в водонефтяной смеси) при наличии вовлеченного газа. Результаты подтвердили точность измерения обводненности в условиях трехфазной среды (нефть-вода-газ) при проведении независимой верификации.

Измерения обводненности с помощью технологии MFT, скорректированные с учетом объемного содержания газа, в сравнении с эталонными значениями.
Хотя эти результаты отражают конкретные реалистичные условия испытаний, а не универсальную гарантию производительности, они служат практической основой для оценки применимости технологии MFT в каждом конкретном технологическом процессе – особенно там, где выделение газа или взвешенные микропузырьки являются известной проблемой.
Основные выводы
- Хотя кориолисовый метод по-прежнему остается самой точной из существующих технологий измерения массового расхода, вовлеченный газ является известным и хорошо изученным фактором, который влияет на измерение расхода в определенных условиях.
- Поскольку на измерения, основанные на принципе Кориолиса, могут влиять два противоположных механизма (а именно эффект пузырьков и эффект резонатора), погрешности, вызванные вовлеченным газом, могут носить непостоянный характер, что затрудняет их коррекцию.
- Удаление вовлеченного газа на уровне технологического процесса является наиболее эффективным способом решения проблемы и должно рассматриваться в первую очередь для любого технологического процесса, где выявляется данная проблема.
- В случаях, когда газ невозможно удалить полностью, его присутствие является преднамеренным или его наличие неизвестно, функция GFH обеспечивает стабилизацию измеряемых значений и диагностику, в то время как технология MFT компенсирует именно эффект резонатора, являясь целенаправленным решением, а не универсальным средством.